


Как поставщик в отрасли прецизионного литья стали, я своими глазами видел решающую роль, которую стояки играют в процессе литья. В этом блоге я поделюсь своим мнением о том, что такое стояки, почему они так важны и как они влияют на общее качество прецизионных стальных отливок.
Что такое райзеры?
Начнем с основ. Стояк, также известный как питатель, представляет собой дополнительный резервуар с расплавленным металлом, прикрепленный к литейной форме. Его основная задача — подавать дополнительный металл в отливку по мере ее затвердевания. Когда расплавленный металл остывает и затвердевает, он сжимается. Если нет дополнительного металла для заполнения пустот, образовавшихся в результате этой усадки, отливка может иметь такие дефекты, как пористость, усадочные полости и даже трещины. Вот тут-то и приходят на помощь стояки.
Важность стояков в прецизионном литье стали
Предотвращение усадочных дефектов
Одной из основных функций стояка является предотвращение усадочных дефектов отливки. Когда расплавленная сталь в форме остывает, она сжимается. Стояк обеспечивает источник расплавленного металла, который может течь в отливку, чтобы компенсировать эту усадку. Обеспечивая, чтобы отливка оставалась заполненной расплавленным металлом до полного затвердевания, стояки помогают устранить усадочные полости и пористость, в результате чего получается отливка высокого качества.
Улучшение плотности отливки
Стояки также играют роль в повышении плотности отливки. Обеспечивая непрерывную подачу расплавленного металла, они помогают обеспечить полную плотность отливки и отсутствие пустот. Это особенно важно в тех случаях, когда отливка должна обладать высокой прочностью и долговечностью, например, в автомобильной и аэрокосмической промышленности.
Управление затвердеванием
Еще одной важной функцией стояков является контроль процесса затвердевания. Стратегически размещая стояки в форме, мы можем контролировать направление и скорость затвердевания. Это позволяет нам гарантировать, что отливка затвердеет таким образом, чтобы свести к минимуму образование дефектов и максимально повысить качество конечного продукта.

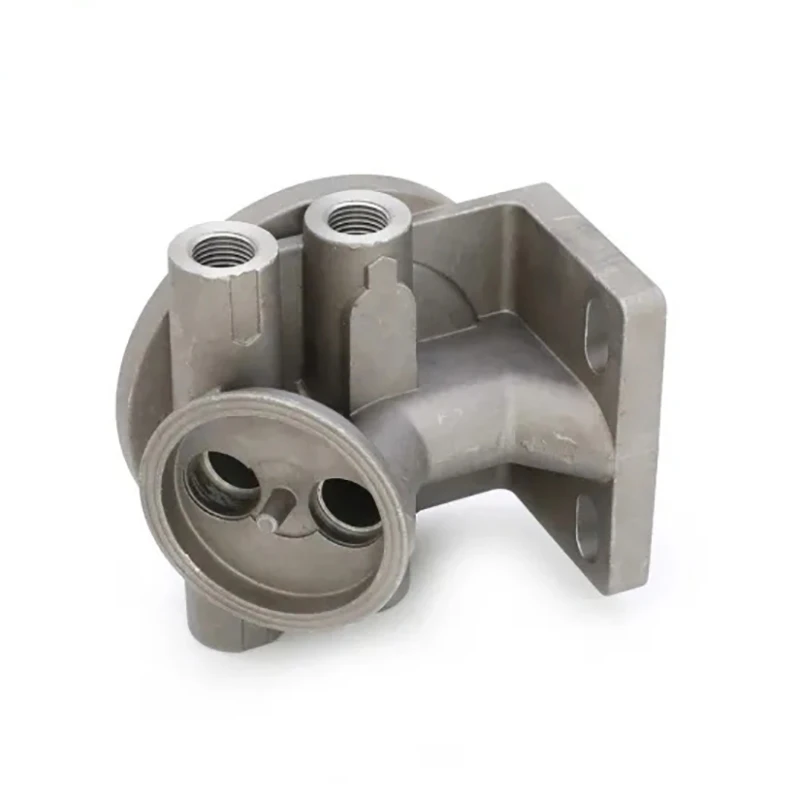
Типы стояков
Существует несколько различных типов стояков, которые можно использовать при точном литье стали, каждый из которых имеет свои преимущества и недостатки. Вот некоторые из наиболее распространенных типов:
Открытые стояки
Открытые стояки — самый простой тип стояков. По сути, это вертикальный столб расплавленного металла, открытый атмосфере. Открытые стояки легко спроектировать и изготовить, и они эффективно обеспечивают непрерывную подачу расплавленного металла в отливку. Однако они также могут быть расточительными, поскольку для заполнения требуется большое количество расплавленного металла.
Слепые райзеры
Слепые стояки аналогичны открытым стоякам, но они не открыты для атмосферы. Вместо этого они соединены с отливкой небольшим каналом. Слепые стояки более эффективны, чем открытые стояки, поскольку для их заполнения требуется меньше расплавленного металла. Однако их может быть сложнее спроектировать и изготовить, и они могут быть не столь эффективны в обеспечении непрерывной подачи расплавленного металла в отливку.
Изолированные стояки
Изолированные стояки предназначены для уменьшения теплопотерь от расплавленного металла в стояке. Это помогает удерживать металл в стояке расплавленным в течение более длительного периода времени, что позволяет обеспечить непрерывную подачу расплавленного металла в отливку. Изолированные стояки более эффективны, чем открытые и глухие стояки, поскольку для их заполнения требуется меньше расплавленного металла. Однако они могут быть более дорогими в производстве и подходить не для всех применений.
Проектирование стояков
Проектирование стояка является важным этапом в процессе точного литья стали. Размер, форма и расположение стояка могут оказать существенное влияние на качество отливки. Вот некоторые факторы, которые следует учитывать при проектировании стояка:
Размер и форма отливки
Размер и форма отливки будут определять размер и форму стояка. Как правило, для отливок большего размера потребуются стояки большего размера, а для более сложных отливок потребуются более сложные стояки.
Время затвердевания
Время затвердевания отливки также влияет на конструкцию стояка. Если отливка затвердевает быстро, стояк должен быть спроектирован таким образом, чтобы обеспечить получение большого количества расплавленного металла за короткий период времени. Если отливка затвердевает медленно, стояк можно спроектировать так, чтобы он обеспечивал меньшее количество расплавленного металла в течение более длительного периода времени.
Расположение стояка
Расположение стояка также имеет значение. Стояк должен располагаться в таком месте, откуда он может легко подавать расплавленный металл в отливку. Он также должен располагаться в таком месте, где он не будет препятствовать течению расплавленного металла в форме.
Наши продукты и услуги
В нашей компании мы специализируемся наПрецизионное литье из нержавеющей стали. Мы используем самые современные технологии и оборудование, чтобы гарантировать высочайшее качество наших отливок. Мы предлагаем широкий ассортимент продукции, в том числеШлифовальные пластины из пищевой нержавеющей сталииОтливка рычага переключения передач из 42CrMo.
Мы понимаем важность стояков в процессе прецизионного литья стали и уделяем большое внимание проектированию и производству наших стояков, чтобы гарантировать наилучшие результаты. Наша команда опытных инженеров и технических специалистов стремится предоставить нашим клиентам высочайший уровень обслуживания и поддержки.
Заключение
В заключение отметим, что стояки играют решающую роль в процессе точного литья стали. Они помогают предотвратить усадочные дефекты, улучшить плотность отливки, контролировать процесс затвердевания. Понимая важность стояков и правильно их проектируя, мы можем гарантировать высочайшее качество наших отливок.
Если вы ищете высококачественные прецизионные отливки из стали, мы будем рады услышать ваше мнение. Свяжитесь с нами сегодня, чтобы узнать больше о наших продуктах и услугах и обсудить ваши конкретные потребности. Мы с нетерпением ждем возможности работать с вами!
Ссылки
- Кэмпбелл, Дж. (2003). Кастинг. Баттерворт-Хайнеманн.
- Флемингс, MC (1974). Обработка затвердевания. МакГроу-Хилл.
- Калпакджян С. и Шмид С.Р. (2010). Производственная инженерия и технологии. Пирсон.